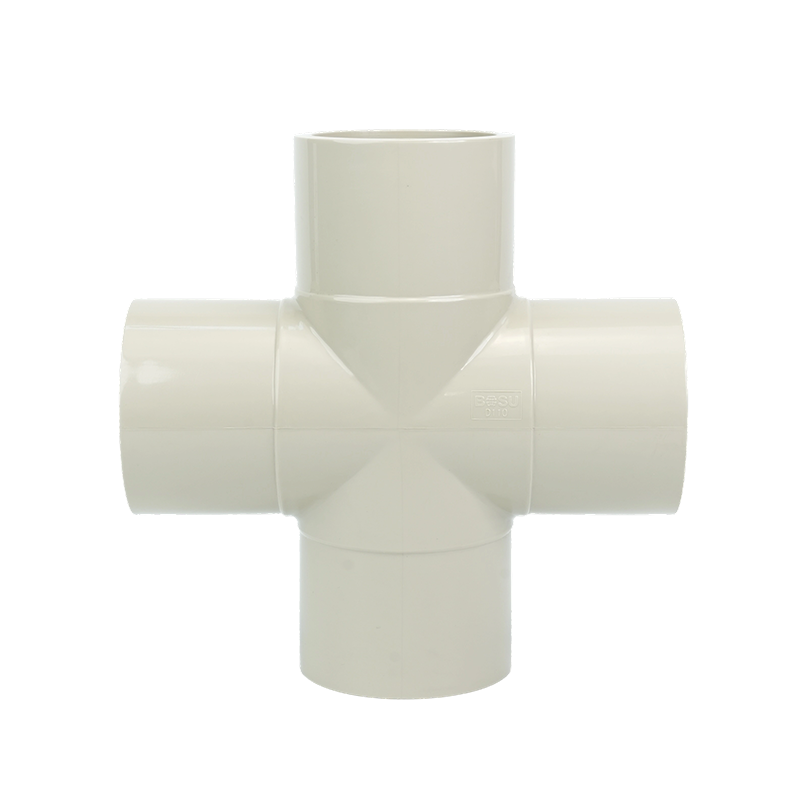
β-PPH reducerend T-stuk, korte stomplasfitting
1. Deze fitting wordt gebruikt om een pijpleiding te verlengen. Van de drie...
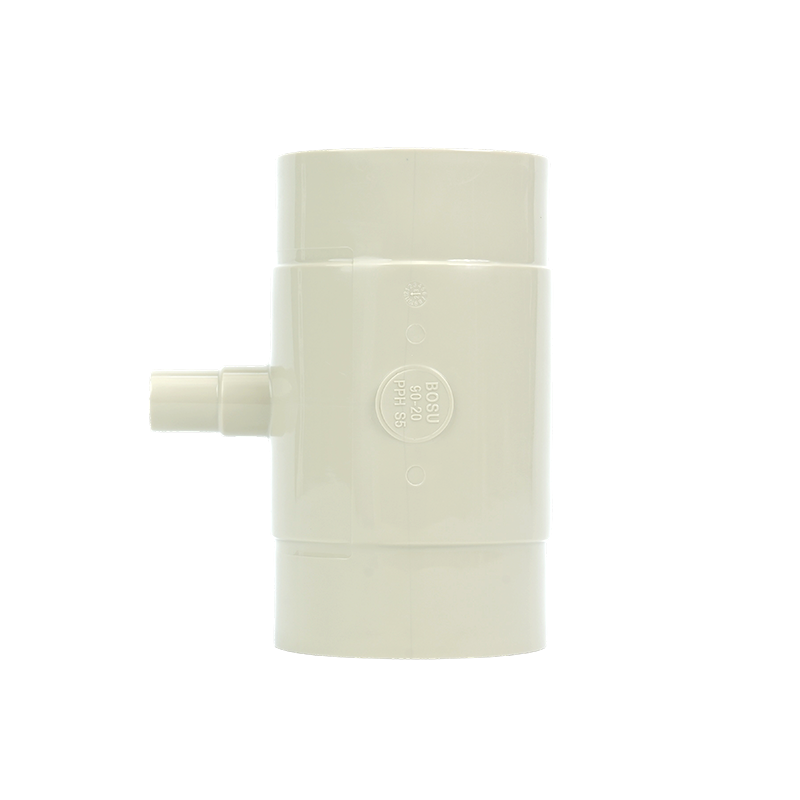
1. Deze fitting wordt gebruikt om een pijpleiding te verlengen. Van de drie...
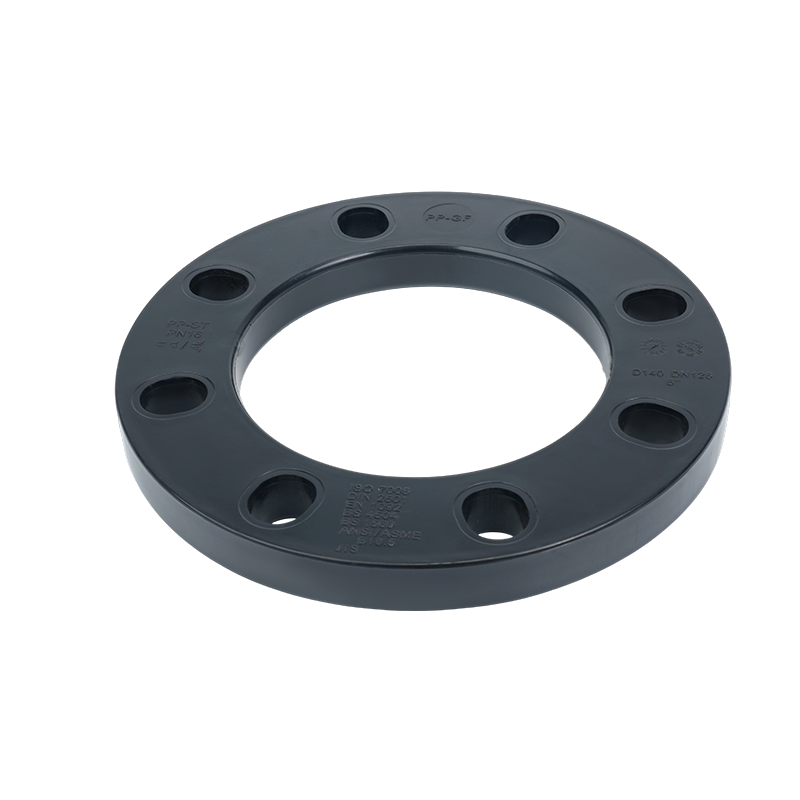
1.Het is bestand tegen vervorming, waardoor het geschikt is voor pijpleidi...
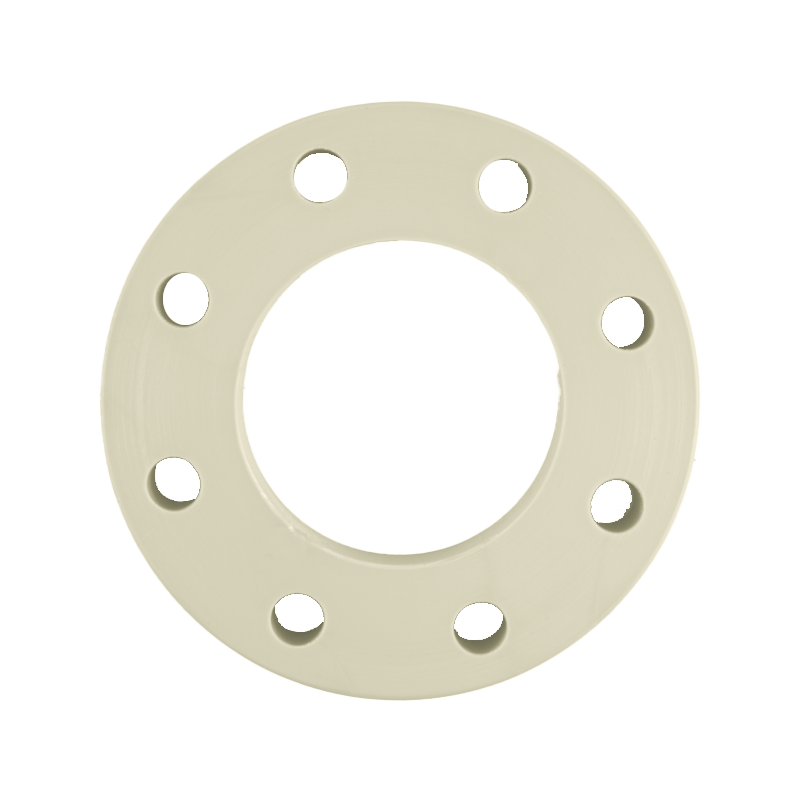
Dit product is toepasbaar in leidingsystemen die onder lage druk werken en wa...
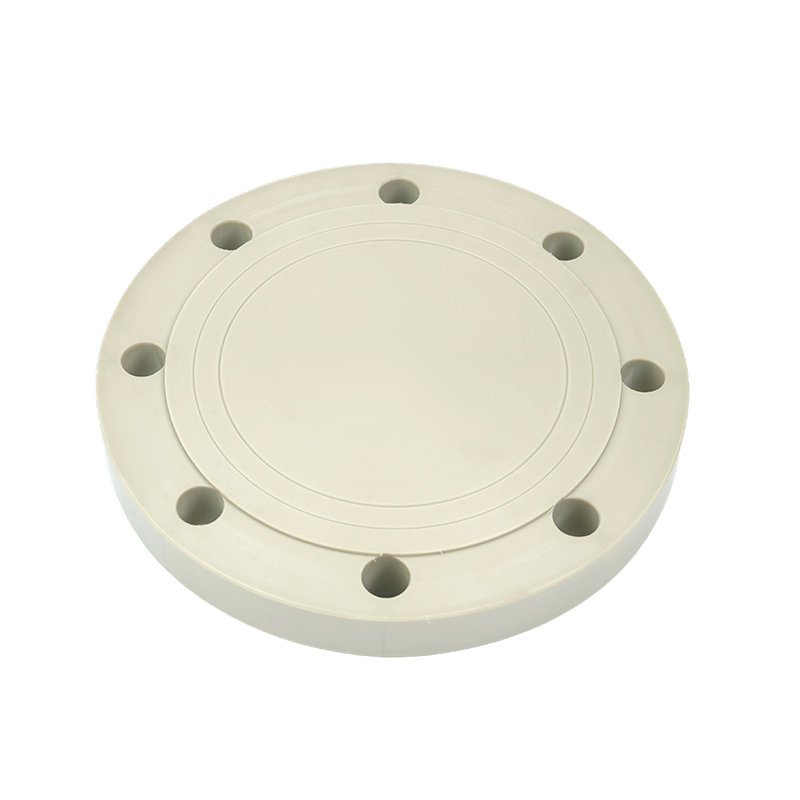
1. Het functioneert als een eindafdichtingselement, permanent aan het leiding...
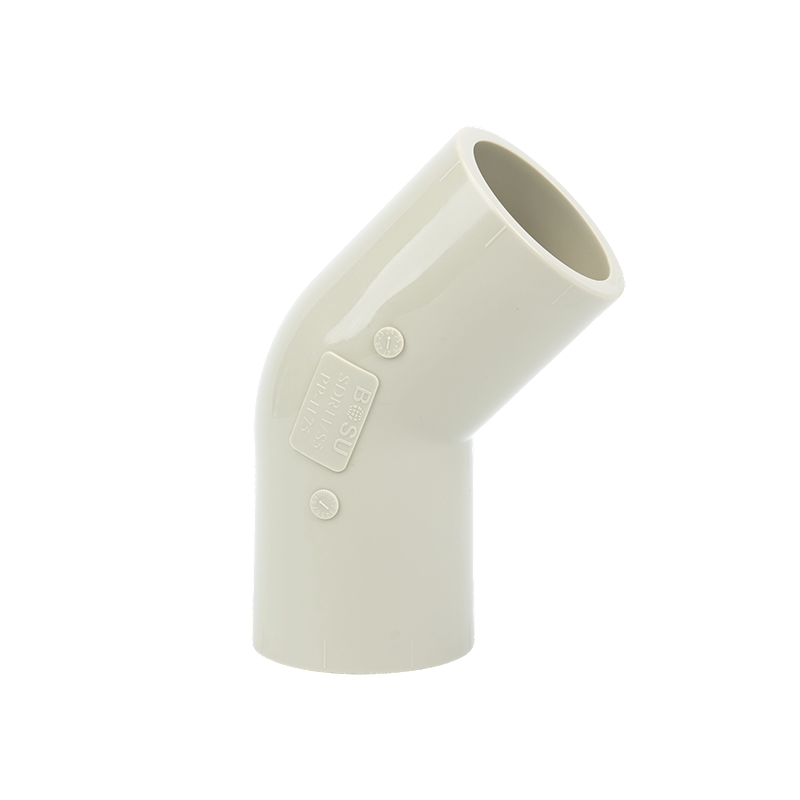
1. De stress wordt perfect verspreid en de stroom is soepeler. 2. Vanwege ...
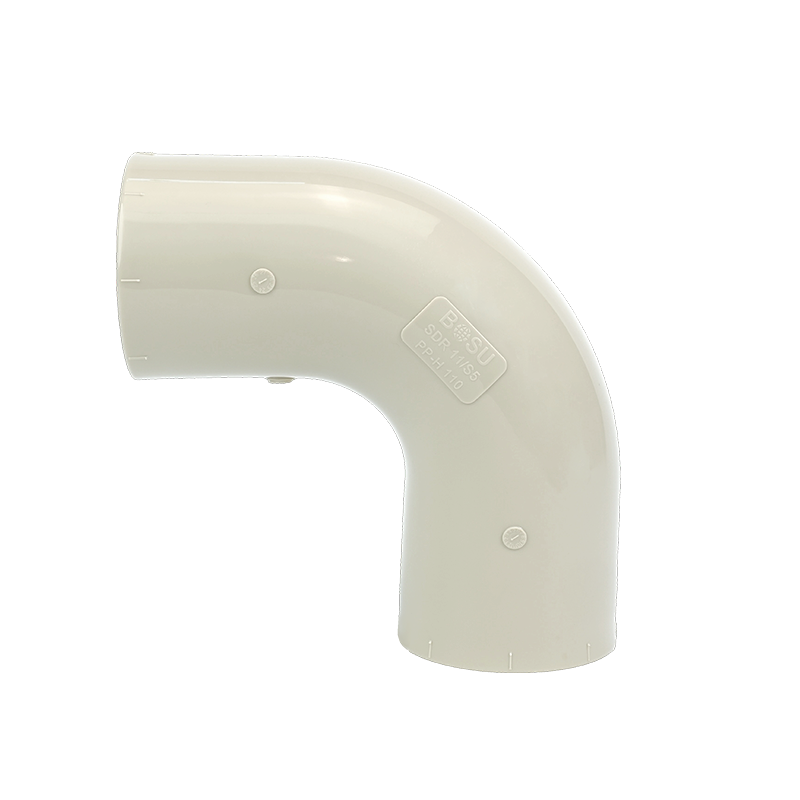
1. De waterslagwerking wordt verminderd, met een grotere stroom, meer druk en...
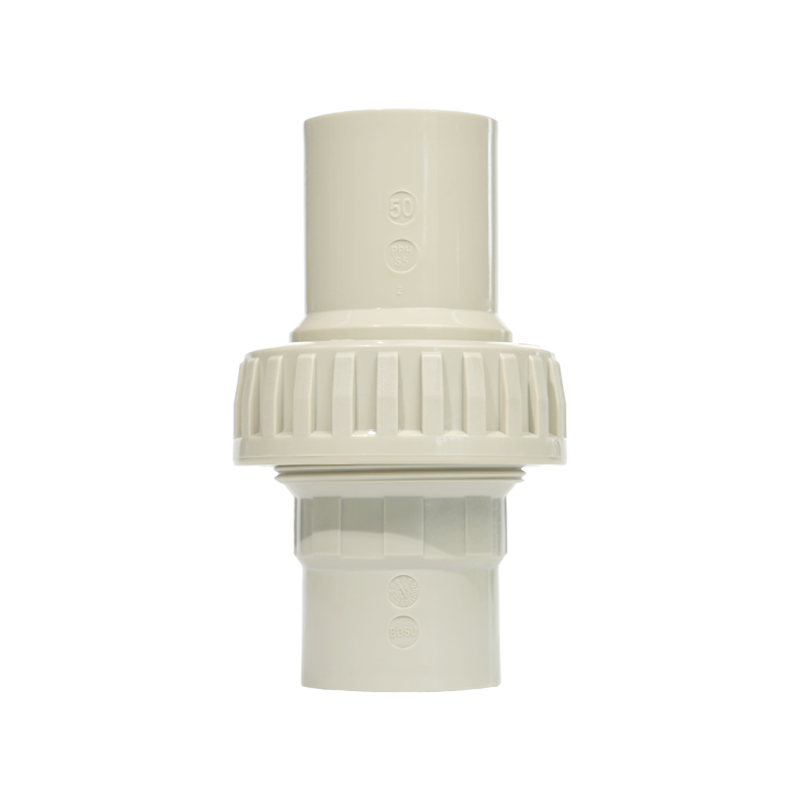
Deze verbinding wordt gebruikt om leidingen aan te sluiten op een pijpleiding...
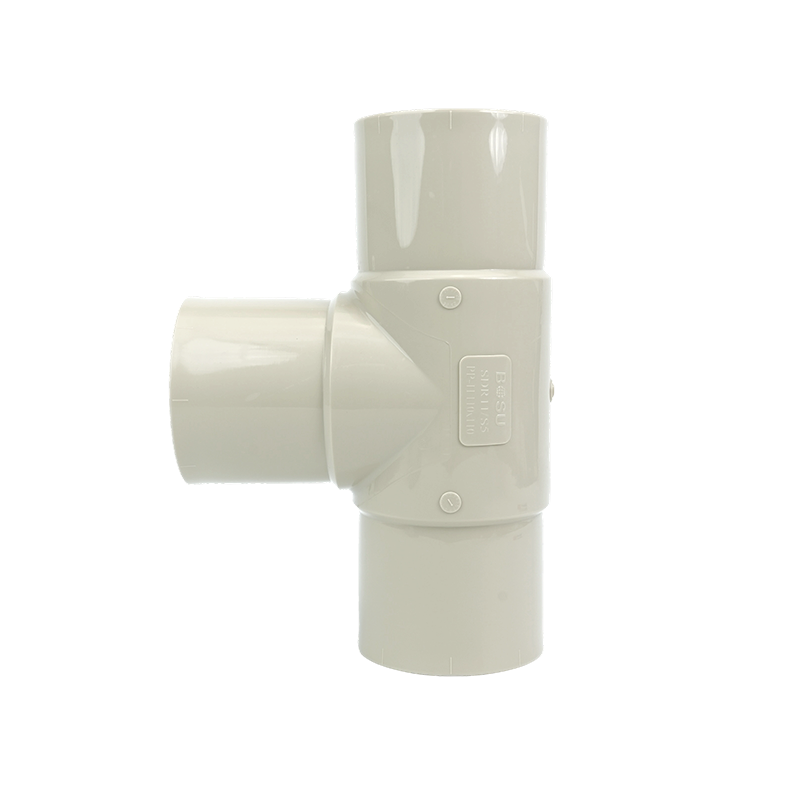
1. Het heeft een langwerpig, gestroomlijnd profiel met gladde interne en exte...
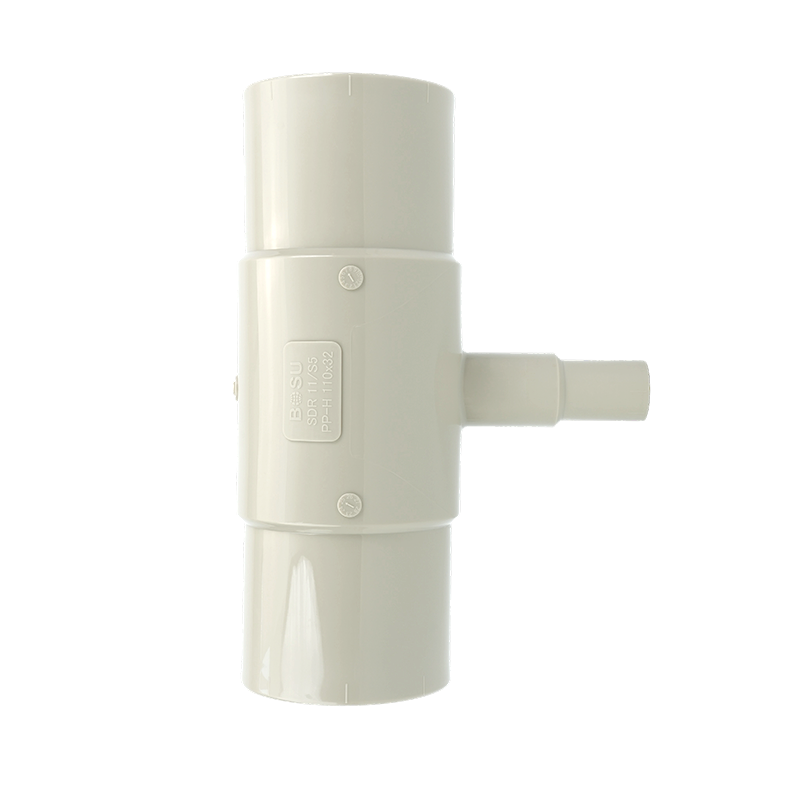
1. Deze fittingen zijn ontworpen voor buisverlenging en hebben twee identieke...
Een shutdownploeg van een chemische fabriek had nog één taak over voordat ze weer konden herstarten: het vervangen van een lekkende pakking op een klep twaalf meter binnen een volledig gelaste PPH-leiding. Het doorknippen van de leiding betekende een nieuwe spoel, een nieuwe las, een wachttijd voor afkoeling en e...
Bekijk meerEen kunststof kogelkraan kopen door te vragen "verkoopt u ze?" Zo betalen projecten uiteindelijk twee keer. Wat feitelijk bepaalt of een kunststof kogelkraan vijf jaar lang stil blijft werken of de eerste keer kapot gaat, is het materiaal van het huis, het afdichtingselastomeer en de manier waarop het kleplichaam...
Bekijk meerTwee monteurs, één rol van 2 PVDF-buizen en een krat met DN 50 flensadapters. Alles komt op tijd aan en niets past: de buis heeft een buitendiameter van 60,3 mm, terwijl de adapter machinaal is bewerkt voor een buitendiameter van 50 mm. Geen van beide labels is verkeerd. De onderdelen behoren eenvoudigweg tot twe...
Bekijk meer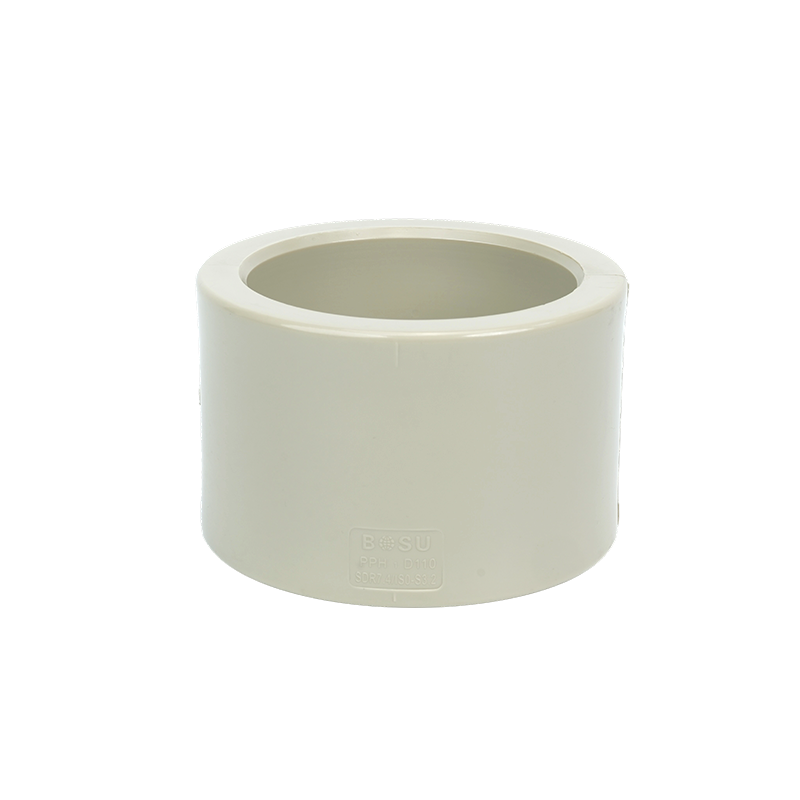
Wordt gebruikt in leidingsystemen die aansluitingen met gladde uiteinden vere...
Bekijk meer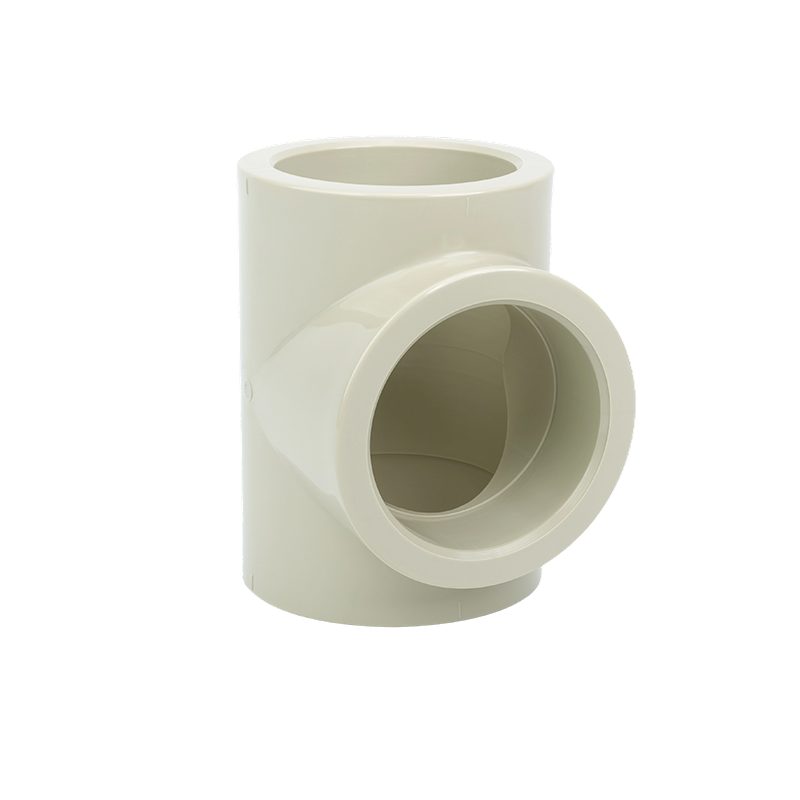
1. Het is een type pijpleidingfitting, gebruikt waar de hoofdleiding moet wor...
Bekijk meer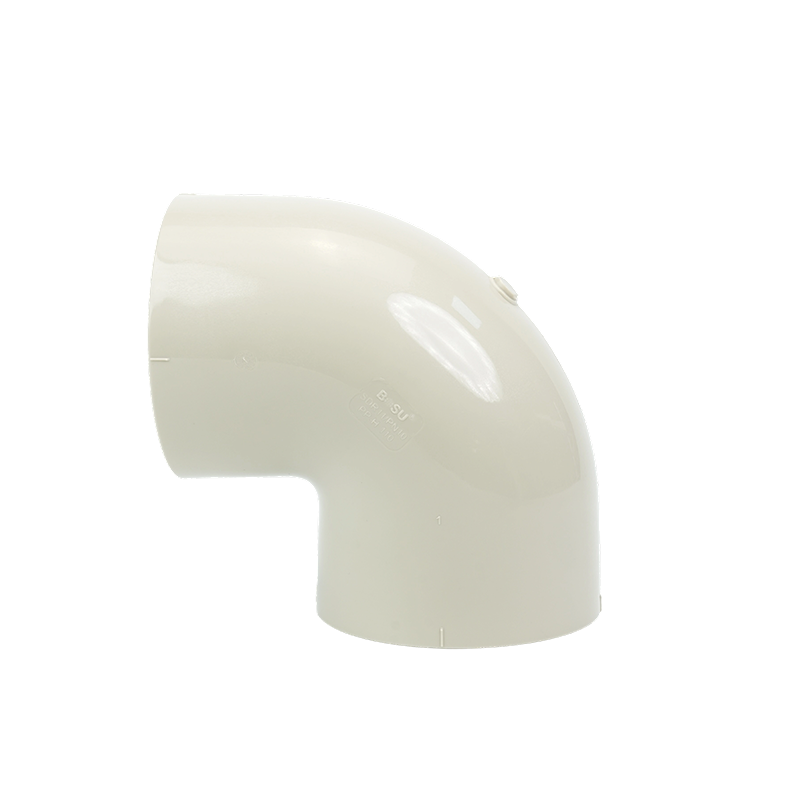
Deze stomplaselleboog zorgt na installatie voor een strak en hoogwaardig uite...
Bekijk meer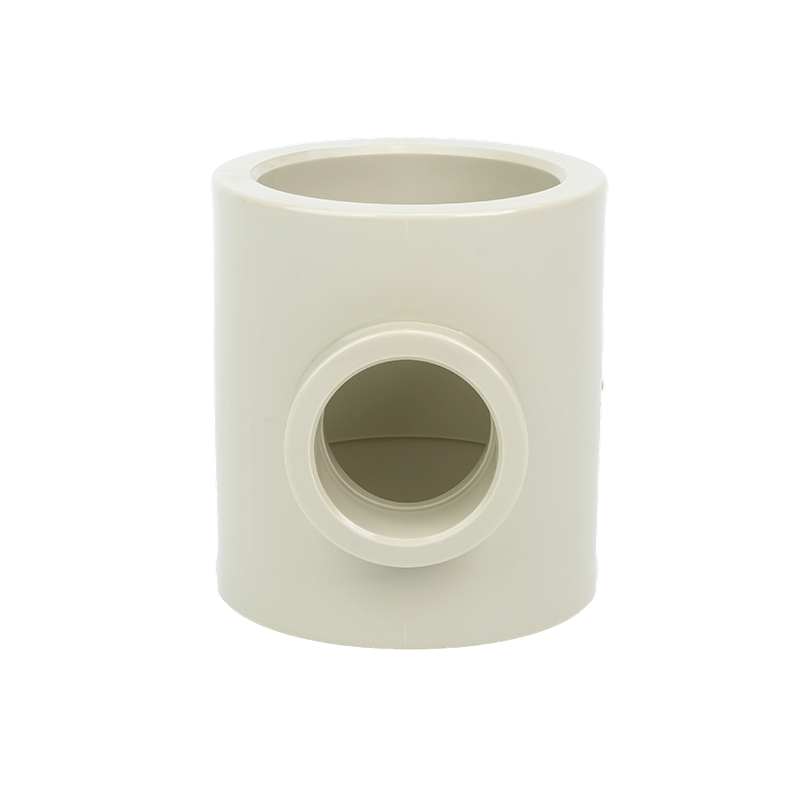
1. Deze fitting wordt gebruikt om een aftakleiding van een hoofdleiding ...
Bekijk meer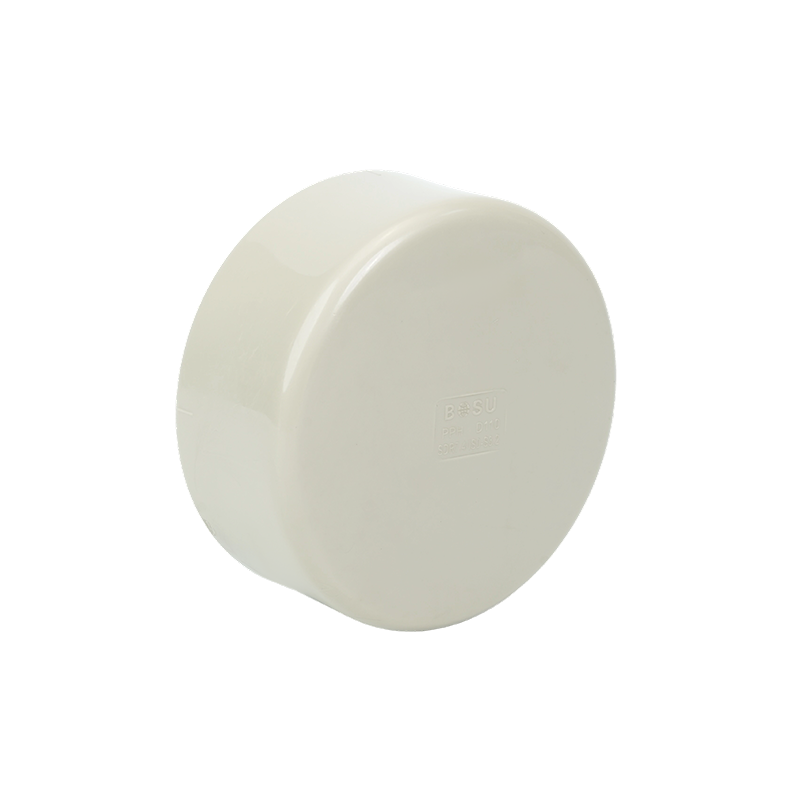
1. Duurzaam, corrosiebestendig, lichtgewicht, gebruikt om pijpleidingen af ...
Bekijk meer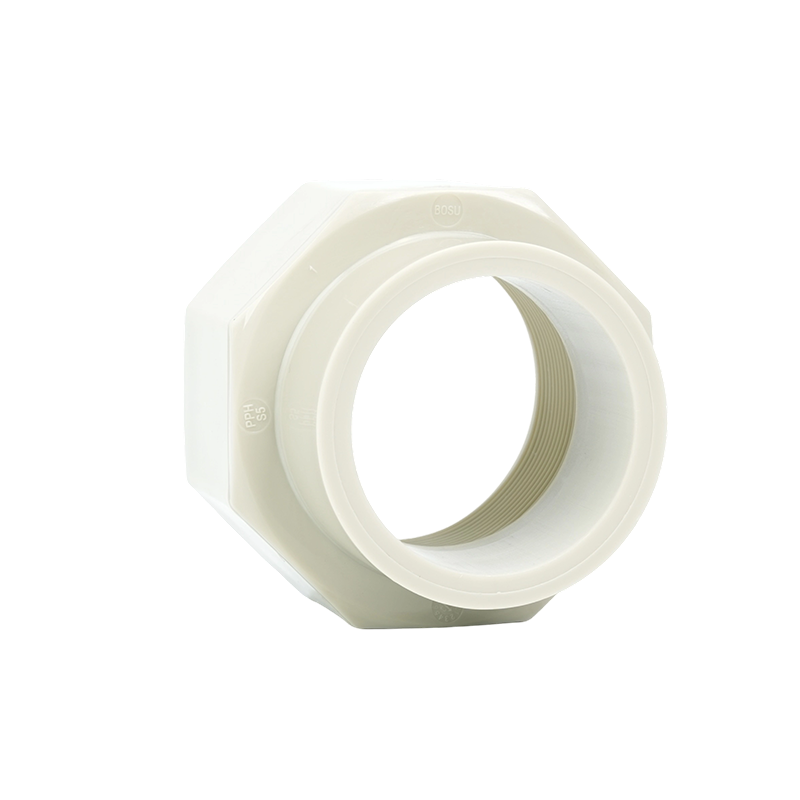
1. Dit product wordt snel, veilig en efficiënt geïnstalleerd. De gladde binne...
Bekijk meerWaar zijn de belangrijkste punten van installatie- en lasprocessen voor? β-PPH-fittingen ?
1. Oppervlaktereiniging en snijkwaliteit
Vóór installatie moeten olie, stof en roest grondig worden verwijderd van de oppervlakken van leidingen en fittingen om een schoon contactoppervlak te garanderen.
De buisuiteinden moeten vierkant worden afgesneden met behulp van een speciaal snijgereedschap om een loodrecht, braamvrij eindvlak te garanderen voor optimale in elkaar grijpende sterkte.
2. Selectie van de juiste verbindingsmethode
Voor β-PPH-materialen kunnen twee methoden worden gebruikt: hotmeltlassen (elektrofusie) of lijmverbindingen. Hotmeltlassen is het meest gebruikte proces, waarmee een lekvrije en betrouwbare verbinding wordt bereikt.
3. Belangrijke lasprocesparameters
Verwarmingstemperatuur: Over het algemeen geregeld tussen 210 ℃ en 230 ℃ om ervoor te zorgen dat het materiaal volledig verzacht wordt zonder thermische degradatie.
Houdtijd druk: Houd na het verwarmen de druk gedurende 8-12 seconden aan, zodat de smelt zich volledig kan vullen en een uniforme las kan vormen.
Afkoeling: Laat na het lassen minimaal 30 seconden op natuurlijke wijze afkoelen om snelle afkoeling te voorkomen die interne spanning zou kunnen veroorzaken.
4. Kwaliteitsinspectie en lekpreventiemaatregelen
Voer na het lassen een luchtdichtheidstest uit (zoals heliumlekdetectie of hydrostatische test) om te bevestigen dat er geen lekken zijn voordat u de buis in gebruik neemt.
Inspecteer de las op bellen, scheuren of onvolledige versmelting; indien nodig opnieuw lassen.
Hoe selecteert u de specificaties van β-PPH-fittingen op basis van mediatype, werkdruk en temperatuur?
1. Mediacorrosiviteit
Voor corrosieve media zoals sterke zuren en logen moeten dikkere wandbevestigingen of corrosiebestendige β-PPH-gemodificeerde materialen worden gebruikt om chemische aantasting te weerstaan.
Voor neutrale of zwak corrosieve media (zoals zuiver water en stoom) kunnen standaard wanddikte fittingen worden gebruikt.
2. Matching van werkdruk en temperatuur
Het werktemperatuurbereik op lange termijn van β-PPH-buizen is -20 ℃ tot 100 ℃, en de maximale temperatuur op korte termijn is 110 ℃. Verhoogde temperatuur vermindert de drukweerstand aanzienlijk; de maximale werkdruk (MOP) bij 60℃ bedraagt ongeveer 50% van de nominale druk. Bij het selecteren van een buisfitting moet rekening worden gehouden met de ontwerpdruk (meestal 1,25 keer de hoogste werkdruk), samen met een temperatuurcorrectiefactor, om ervoor te zorgen dat de fitting de drukweerstandslimiet van het materiaal onder werkelijke bedrijfsomstandigheden niet overschrijdt.
3. Wanddikte en nominale maat
Selecteer de juiste nominale diameter (DN) en wanddikte (PN) op basis van de vereisten voor viscositeit, stroomsnelheid en systeemdrukval van het medium.
Voor omgevingen met hoge druk en lage temperaturen worden PN16 en hoger met dikkere wanden aanbevolen; bij normale temperatuur en druk is PN10–PN12 voldoende.
4. Invloed van installatiemethode op selectie
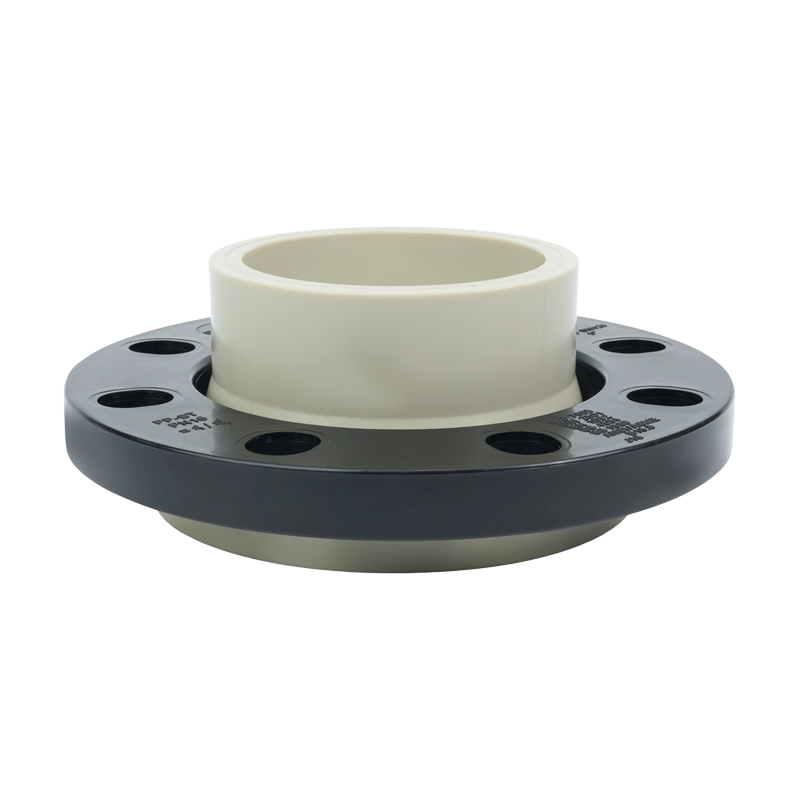
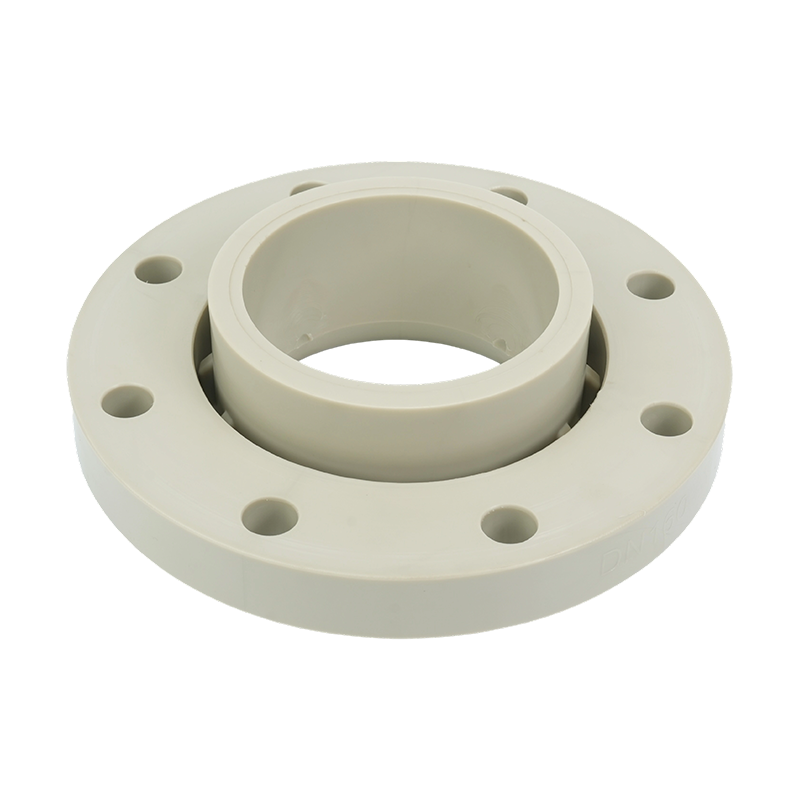
Bij heetsmeltlassen worden relatief soepele eisen gesteld aan de buiswanddikte, maar de laskwaliteit moet gewaarborgd zijn; flensverbindingen stellen hogere eisen aan de buiswanddikte en vereisen afstemming met de juiste flensdikte en boutspecificaties.
Producten
Bedrijfsinformatie
Adres: Nr. 55 Haichuan Road, hightechzone, Dongtai City, provincie Jiangsu, China
Mobiel: +86 137 7009 5258
Tel: +86-515-85479999
E-mail: [email protected]
Wij horen graag uw mening!